 EN


در طول یک آزمایش معمول افزایش دما، یک تابلوی برق 2000 A شکست خورد زیرا شین اصلی آن به 112 کلوین بالاتر از محیط رسید - 7 کلوین بیش از حد مجاز. اندازه هادی از طرح قبلی که خنکت...
View More +
 +86-180 3625 3000

راهنمای ساخت شینه: مراحل فرآیند، مواد و کنترل کیفیت
ساعت 3 بعد از ظهر در گرم ترین بعد از ظهر سال، یک تابلوی برق 4000 آمپر در یک کارخانه ساحلی برای سومین بار در آن هفته حرکت می کند. طراحی سالم بود و شکن خوب تست شد. مقصر اصلی: یک اتصال پیچ شده روی میله اصلی که سوراخ شده بود، با یک سوراخ برجسته باقی مانده بود، و به هر حال به پایین پیچ خورده بود. سوراخ بیشتر ناحیه تماس را مدفون کرد، مقاومت به سمت بالا خزید، و هر چرخه حرارتی روزانه، مفصل را به شکست نزدیکتر میکرد.
این داستان در سراسر صنعت تکرار می شود زیرا ساخت شینه - برش، مشت زدن، خم شدن، آبکاری، عایق کاری و آزمایش - جایی است که یک طرح الکتریکی سالم یا زنده می ماند یا بی سر و صدا از بین می رود. نتیجه گیری در ابتدا حاصل می شود: انتخاب مواد و کیفیت اتصال، عمر مفید سیستم شینه را بسیار بیشتر از هر چیزی که روی پلاک آن چاپ شده است تعیین می کند. شرح زیر مراحل ساخت هسته، تصمیم مس در مقابل آلومینیوم، نحوه عایق بندی شینه های لوله ای، آزمایش هایی که در واقع عملکرد میدانی را پیش بینی می کنند و آنچه خریداران باید قبل از امضای سفارش خرید بررسی کنند را پوشش می دهد.
آنچه که ساخت باسبار در واقع پوشش می دهد
ساخت، استوک هادی خام - معمولاً نوار مس الکترولیتی یا لوله آلیاژ آلومینیوم اکسترود شده - را به حاملهای جریان آماده و آماده برای نصب تبدیل میکند. این شامل سه گردش کار کاملاً متفاوت است:
- ساخت میله تخت: میله مستطیلی برش، پانچ، خمش و آبکاری برای تابلوهای برق، تابلوهای تابلو و مجموعه های توزیع.
- ساخت شینه لوله ای: برش لوله های آلومینیومی یا مسی سفت و سخت به طول، جوشکاری اتصالات و اتصالات انتهایی، و نصب عایق های پست و براکت های ثابت - استاندارد برای پست های فشار قوی، که در آن لوله ها بین سازه های فولادی قرار دارند.
- مونتاژ اتوبوس: هادی های عایق بندی شده در داخل یک محفظه فشرده برای توزیع ولتاژ متوسط و کم، از جمله سیستم های با چگالی بالا برای ساختمان های تجاری و صنعتی.
مراحل با هم همپوشانی دارند، اما تلورانسها، ابزارسازی و حالتهای خرابی همپوشانی ندارند. مغازهای که میلههای پانل عالی را نشان میدهد به طور خودکار واجد شرایط جوش لوله پست یا عایق ریختهگری در خلاء نیست، به همین دلیل است که هر قابلیتی در هنگام ارزیابی تامینکنندگان مستحق بررسی جداگانه است.
مراحل ساخت هسته، به ترتیب
صرف نظر از نوع محصول، مغازه های منضبط از همان دنباله شش مرحله ای پیروی می کنند:
- انتخاب و آماده سازی مواد - درجه و درجه آلیاژ را در برابر گواهی آسیاب بررسی کنید، سپس قبل از شروع برش، موجودی را صاف و تمیز کنید.
- برش و اندازه - برش، اره یا برش CNC به طول با وجوه مربعی؛ آن چهره ها بعداً بخشی از سطح مفصل می شوند.
- مشت زدن و سوراخ کردن - پانچ CNC معمولاً موقعیتهای سوراخ را بین 0.1-0.2 ± میلیمتر نگه میدارد، و محل قرارگیری سوراخ مستقیماً تعیین میکند که هر مفصل پیچ چقدر سطح تماس دارد.
- خم شدن و شکل گیری - شعاع خمش داخلی باید حداقل برابر با ضخامت میله برای مس باشد. آلومینیوم نیاز به شعاع های سخاوتمندانه و توجه به جهت دانه دارد یا سطح بیرونی ترک می خورد.
- درمان سطحی - چربی زدایی و اکسید زدایی، نواحی اتصال صفحه قلع یا نقره، یا اعمال عایق کامل روی محصولات با ولتاژ بالاتر.
- بازرسی و آزمایش - بررسی ابعاد، سنج سوراخ، نمونه برداری چسبندگی آبکاری، و آزمایش الکتریکی روی محصولات عایق قبل از حمل و نقل.
انتخاب سطح سزاوار تصمیم خود است، زیرا هزینه را در برابر ثبات مشترک معامله می کند:
| درمان | آنچه را ارائه می دهد | استفاده معمولی | مراقب باشید |
|---|---|---|---|
| برهنه (تمیز شده، اکسید زدایی شده) | کمترین هزینه؛ متکی به فشار بستن بالا است | تابلو برق داخلی خشک | اکسیداسیون مقاومت مفصل را در طول زمان افزایش می دهد |
| آبکاری قلع | اکسیداسیون را کند می کند؛ بخشش برای اتصالات پیچ شده | توزیع برق عمومی، سایت های مرطوب داخلی | سطح نرم تر؛ گشتاور را کنترل کنید و از فشرده سازی بیش از حد خودداری کنید |
| آبکاری نقره | کمترین مقاومت تماسی؛ دماهای بالاتر را تحمل می کند | اتصالات جریان زیاد، دوچرخه سواری بار مکرر | هزینه بالاتر؛ خراش فلز پایه را آشکار می کند |
| ریخته گری رزین اپوکسی | لایه دی الکتریک کامل؛ چیدمان های فشرده را فعال می کند | شینه های لوله ای کلاس 35 کیلو ولت | کنترل حفره و کیفیت درمان بسیار مهم است |
خم شدن بیشترین کار را در تولید معمولی ایجاد می کند. میلهای که خیلی محکم خم شده یا روی دانههای نورد خم شده است، میتواند بیعیب به نظر برسد و همچنان دارای ترکهای ریز است که تحت چندین دهه چرخه حرارتی رشد میکنند. شعاع و دانه مورد نیاز را روی نقشه قرار دهید، نه در حافظه اپراتور.
مس یا آلومینیوم؟ عواقب ساخت
در رسانایی حجمی، مس برنده است: حدود 100٪ IACS در برابر تقریباً 61٪ برای آلومینیوم. اما مس نیز حدود 3.3 برابر چگالی تر است و این محاسبات را کاملاً تغییر می دهد. برای حمل همان جریان، یک میله آلومینیومی تقریباً 1.6 برابر سطح مقطع نیاز دارد - اما همچنان وزن آن تقریباً نصف است و هزینه هر آمپر حمل شده کمتر است.
رسانایی الکتریکی بر حسب حجم (٪ IACS)
آلومینیوم 61٪ و همچنین مس حجمی را هدایت می کند، اما 70٪ وزن کمتری دارد - به این دلیل که بر تاسیسات لوله ای با دهانه طولانی تسلط دارد.
وزن توضیح میدهد که چرا شینههای لولهای سفت و سخت در پستها تقریباً همیشه آلیاژ آلومینیوم هستند: هر کیلوگرم اضافی در یک دهانه طولانی به تکیهگاهها، پایهها و هزینه نصب بزرگتر میشود. ترکیبات منیزیم-آلومینیوم استحکامی را میافزایند که دهانههای طولانی در فضای باز و نیروهای اتصال کوتاه نیاز دارند.
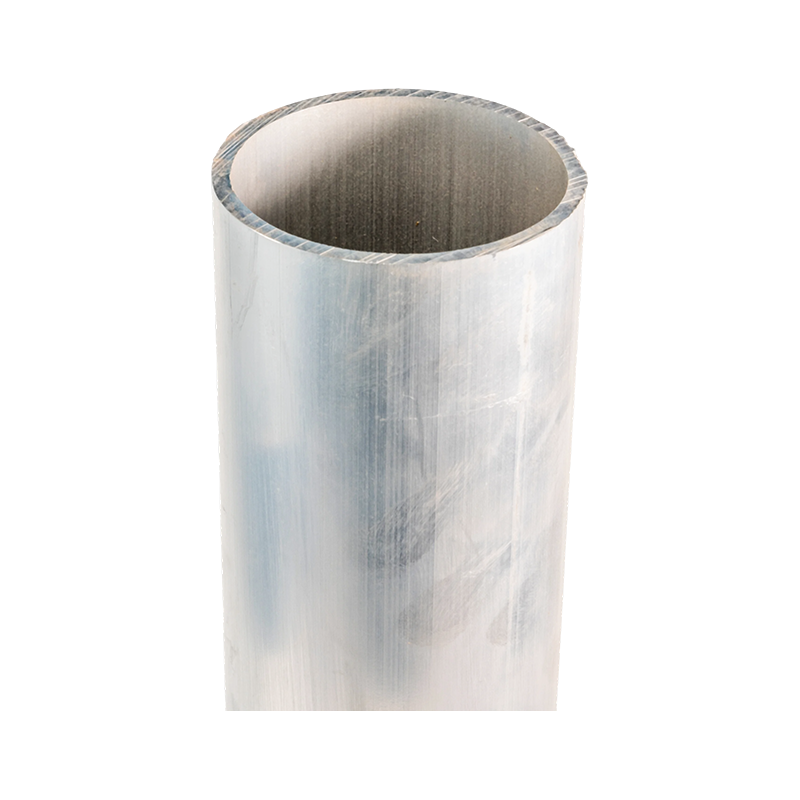 میله اتوبوس لوله ای منیزیم-آلومینیوم ولتاژ فوق العاده بالا این هادی لولهای بدون درز که در آلیاژهای 6063G، LF21Y، 6R05 و 2A14 برای سیستمهای 220 کیلوولت تا 1000 کیلو ولت موجود است، وزن سبک و استحکام آلیاژی را که دهانههای طولانی پست در فضای باز و نیروهای اتصال کوتاه نیاز دارند، ترکیب میکند. مشاهده محصول →
ساخت به دنبال مواد است. آلومینیوم در عرض چند دقیقه پس از تمیز کردن دوباره اکسید می شود، بنابراین سطوح اتصالات باید به سرعت اکسید شده و مونتاژ شوند. برگشت فنری پس از خمش بالاتر است، شعاع خمش بزرگتر است، و جوشکاری به روشهایی نیاز دارد که برای آلیاژ خاص واجد شرایط هستند - عادات عمومی مس در فروشگاهها ضعیف است.
عایق: جایی که شینه های لوله ای محافظت خود را به دست می آورند
در شینه های لوله ای فشار متوسط و بالا، هادی لخت تنها نیمی از محصول است. سیستم عایق فواصل خزش، فاصله فازها، رفتار تخلیه جزئی و فشرده بودن نصب را تعیین می کند. مسیرهای اصلی آستین های گرما انقباض در انتهای اصلی هستند. لاستیک EPDM یا سیلیکون اکسترود شده؛ PTFE برای محیط های با دمای بالا و مواد شیمیایی تهاجمی؛ و ریخته گری رزین اپوکسی برای کلاس های ولتاژ بالاتر.
ریخته گری جایی است که نظم ساخت به وضوح نشان می دهد. تحت ریختهگری خلاء، هوا و مواد فرار قبل از پخت رزین استخراج میشوند و هیچ فضای خالی برای تخلیه جزئی بذر باقی نمیگذارند. یک میله عایق بدون آن کنترل میتواند تست مقاومت کارخانه را پشت سر بگذارد و هنوز در زمان استفاده زودرس پیر میشود - یکی از دلایلی که محصولات کلاس 35 کیلوولت به طور معمول با اندازهگیری دبی جزئی غربال میشوند.
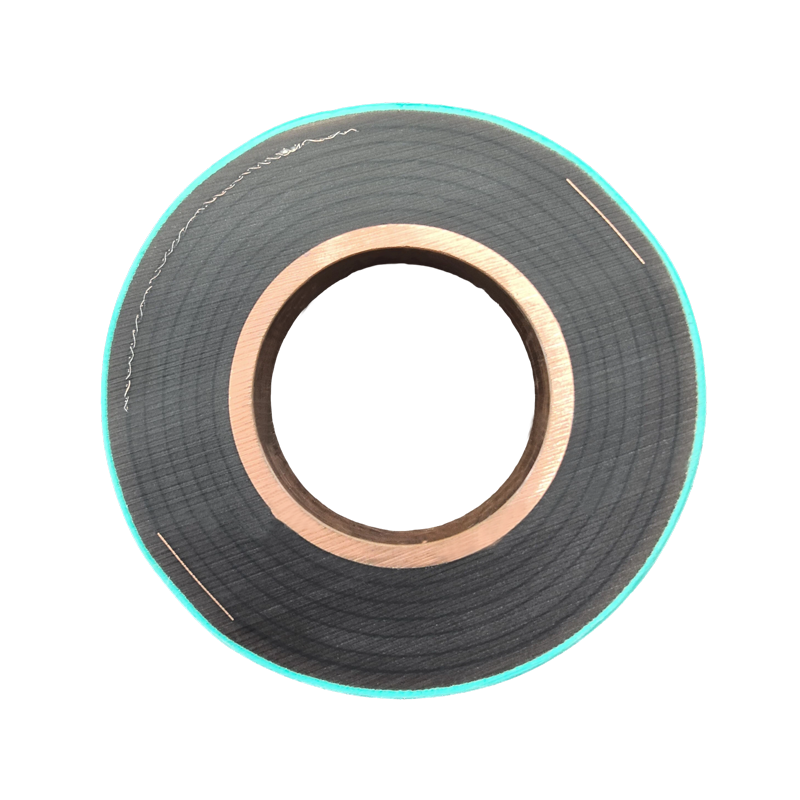 باربری لوله ای ریخته گری رزین اپوکسی این میله کلاس 35 کیلوولت مقاوم در برابر شعله که در قالب یک قالب بدون درز از مس بدون اکسیژن با خلاء ریخته گری می شود، رابط های عایق و فضای خالی را از بین می برد و از غربالگری تخلیه جزئی و عمر مفید بیش از 30 سال پشتیبانی می کند. مشاهده محصول →
کنترل کیفیت که عملکرد میدانی را پیش بینی می کند
سه خانواده آزمایشی، یک سازنده سخت گیر را از یک خوشبین جدا می کنند:
- تست افزایش دما بر اساس IEC 61439-1، یک مجموعه با جریان نامی تا زمانی که دما تثبیت شود، اجرا میشود، با شینهای مسی لخت محدود به افزایش 105 کلوین بالاتر از محیط. از آنجایی که گرمایش در اتصالات مقاومتی تقریباً با مجذور جریان مقیاس میشود، حتی مقاومت اضافی نسبتاً متوسط در بار نامی به سرعت خود را نشان میدهد.
- چک های مفصل و آبکاری. گیجهای موقعیت سوراخ، تأیید گشتاور، و نمونهبرداری چسبندگی آبکاری، عیوب را که بعداً به نقاط داغ تبدیل میشوند، میگیرند.
- تست های عایق مقاومت فرکانس قدرت به علاوه اندازه گیری تخلیه جزئی، به ویژه برای سیستم های ریخته گری و اکسترود شده.
افزایش دما در مقابل جریان بار (مدل مقاومتی)
افزایش مقیاس ها با مجذور جریان: در 125٪ بار نامی، همان فیزیک مفصل تقریباً 56٪ گرمای بیشتری ایجاد می کند.
عیوب رایج و نحوه تشخیص زودهنگام فروشگاه ها
بیشتر کارهای مجدد در تولید شینه به فهرست کوتاهی از علل تکرار شونده بازمی گردد. نسبت های زیر به جای آماری گویا هستند، اما مدیران تولید با تجربه شکل نمودار را تشخیص می دهند:
درایورهای معمولی ساخت مجدد کار (تصویری)
سوراخها و لبههای تیز - 30٪ ترک های خمشی - 25٪ ناهماهنگی سوراخ - 20٪ عیوب آبکاری - 15٪ حفره های عایق - 10٪
- فرز و لبه های تیز پس از برش یا پانچ - با تبدیل کردن سوراخ کردن به یک مرحله اجباری و امضا شده به جای یک مرحله اختیاری، رفع می شود.
- ترک پس از خم شدن - با رعایت حداقل شعاع خمش و خم شدن در برابر دانه های نورد در جایی که طراحی اجازه می دهد، جلوگیری می شود.
- ناهماهنگی سوراخ - به جای چیدمان دستی، با پانچ CNC و سنج های go/no-go کنترل می شود.
- لایه لایه شدن آبکاری - با نمونه برداری چسبندگی در هر دسته، نه تنها مقاله اول، گرفتار شد.
- حفره های عایق - از طریق ریخته گری خلاء و غربالگری تخلیه جزئی معمول حذف می شود.
آنچه خریداران باید قبل از سفارش بررسی کنند
هنگام ارزیابی یک سازنده، سؤالات عمومی را با سؤالات عینی تعویض کنید:
- آیا آنها می توانند گواهینامه های آسیاب را ارائه کنند که هر دسته را به درجه و درجه آلیاژ مشخص شده مرتبط کند؟
- آیا برش، منگنه کاری، خمش، جوشکاری و عایق کاری در داخل انجام می شود یا به اشخاص ثالث ناشناس قرارداد فرعی داده شده است؟
- برای محصولات لولهای: کدام روشهای جوشکاری و طرحهای اتصال واجد شرایط هستند و آیا میتوانند سوابق آزمایش را نشان دهند؟
- برای محصولات عایق: آیا ریختهگری در خلاء انجام میشود و آیا آزمایشهای معمول تخلیه جزئی را انجام میدهند؟
- آنها در مورد موقعیت های سوراخ، صافی و طول تمام شده - در نوشتن - به کدام تلورانس متعهد خواهند بود؟
انتخاب عایق متعلق به همین گفتگو است. PTFE در دمای بالا و محیطهای تهاجمی شیمیایی که سیستمهای لاستیکی سریعتر پیر میشوند پایدار میماند، در حالی که اپوکسی ریختهگری خلاء مناسب کلاسهای ولتاژ بالا و پستهای فشرده است.
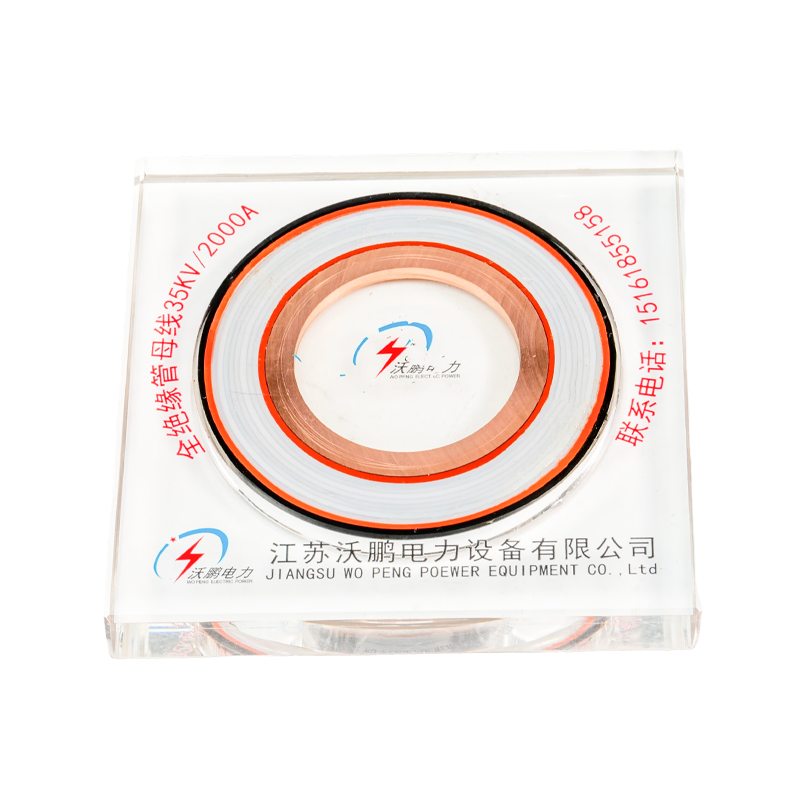 باربری لوله ای PTFE این نوار عایق با سیم پیچی فیلم PTFE، صفحات خازنی متعدد و محدوده عملیاتی -60 درجه سانتیگراد تا 250 درجه سانتیگراد به همراه حفاظت IP68، برای تاسیسات پست با دمای بالا، تهاجمی شیمیایی و فشرده مناسب است. مشاهده محصول →
منطق انتخاب در انواع هادی ها تکرار می شود. قبل از قفل کردن مشخصات، ارزش خواندن یک راهنمای اختصاصی از آن را دارد نحوه انتخاب باس بار لولهای آلیاژ آلومینیوم مناسب ، سپس فهرست کوتاهی از الزامات را به جای برعکس، به سازنده میبرید.
سوالات متداول
یک سازنده به طور واقع بینانه چه تحملی می تواند در موقعیت های سوراخ داشته باشد؟
پانچ CNC معمولاً 0.1-0.2 ± میلی متر در مراکز سوراخ نگه می دارد. حفاری دستی از خطوط خطی می تواند به سمت ± 0.5 میلی متر یا بدتر حرکت کند. برای اتصالات پیچ و مهرهای، قوام میلههای جفتشونده بیش از عدد مطلق اهمیت دارد، بنابراین بپرسید که چگونه فروشگاه قطعات جفتکننده را به هم متصل میکند.
آیا شینه های آلومینیومی می توانند جایگزین مس در همه جا شوند؟
خیر. آلومینیوم بر وزن و هزینه هر آمپر در مسیرهای باز و دهانه های طولانی برنده است، اما مس هنوز هم در جایی که فضا تنگ است، اتصالات متعدد، یا زیرساخت اطراف مس است، منطقی است. اتصالات آلومینیوم به مس نیاز به طراحی و سخت افزار انتقال عمدی دارند.
ساخت شینه لوله ای چه تفاوتی با کار میله تخت دارد؟
لوله اکستروژن یا کشش، برش مربع به طول، جوش اتصالات و اتصالات انتهایی و طراحی مکانیکی برای بارگذاری دهانه و نیروهای اتصال کوتاه را اضافه می کند. عایق های پست و براکت های ثابت بخشی از سیستم هستند، نه لوازم جانبی که پس از آن پیچ و مهره شده اند.
نقل قول ساخت باید شامل چه مواردی باشد؟
حداقل: آلیاژ و مزاج، تحمل ابعاد، کلاس و فرآیند عایق، گزارش های آزمایشی ارائه شده همراه با حمل و نقل، و بسته بندی طراحی شده برای بخش های سفت و سخت طولانی. اگر تأمینکنندهای در نوشتن آنها تردید دارد، آن را بهعنوان داده در نظر بگیرید. برای یک سیستم شینه لوله ای که با ولتاژ، دهانه و محیط شما مطابقت دارد، می توانید درخواست بررسی مشخصات و پاسخ ها را در کنار یکدیگر مقایسه کنید.
اخبار
-
-
ساعت 3 بعد از ظهر در گرم ترین بعد از ظهر سال، یک تابلوی برق 4000 آمپر در یک کارخانه ساحلی برای سومین بار در آن هفته حرکت می کند. طراحی سالم بود و شکن خوب تست شد. مقصر اصل...
View More + -
از دو کاتالوگ بپرسید که یک نوار آلومینیومی 100 × 10 میلی متر چه چیزی را می تواند حمل کند و ممکن است دو پاسخ متفاوت دریافت کنید - 800 A از یکی، 965 A از دیگری. هر دو می توانند...
View More + -
سوال ampacity نیز یک سوال دما است یک اتوبوس مسی 100×10 میلیمتری میتواند انتخابی مطمئن برای تابلو برق 1000 A باشد تا زمانی که در یک محفظه مهر و موم شده با سایر ...
View More + -
عایقهای میله اتوبوس به ندرت در حین کار معمول مورد توجه قرار میگیرند، تا زمانی که فلاش اوور بخش تابلو برق را از بین میبرد یا تکیهگاهی ترک خورده اجازه میدهد شینهها آویزان...
View More +


موبایل
CATEGORY
تماس با ما
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 شماره 8، جاده یانجین، پارک صنعتی چنگشی، شهر شانیانگ، شهرستان بائوئینگ، شهر یانگژو، استان جیانگ سو، چین
حق چاپ © Jiangsu Wopeng Power Technology Co., Ltd.
تمامی حقوق محفوظ است.
 تولید کننده اتوبوس عایق سفارشی
کارخانه سیستم شینه لوله ای